Inventario
Control de inventario en bodega: métodos, causas de diferencias e indicadores
El inventario se descuadra solo; controlarlo es detectar y corregir las diferencias antes de que lleguen a un pedido. Los métodos que funcionan en una bodega, las causas reales de los descuadres y los indicadores para saber si vas bien.
Por Julian Mesa · · 9 min de lectura
Todo inventario se descuadra. Un producto guardado en la ubicación vecina, una caja de 12 registrada como 1 unidad, una avería que nadie reportó: cada error pequeño se suma hasta que el sistema y el estante dicen cosas distintas. El control de inventario en bodega no consiste en evitar que eso pase, porque pasa, sino en detectar y corregir las diferencias antes de que lleguen a un pedido.
Esta guía explica los métodos que funcionan en una bodega, de dónde salen realmente las diferencias y qué indicadores dicen si el control está funcionando.
Los métodos de control de inventario
1. Inventario por ubicación
El primer nivel de control es saber no solo cuánto hay, sino dónde. El ERP suele llevar el saldo por bodega: «hay 240 unidades». Para operar hace falta el detalle:
| Ubicación | Lote | Estado | Cantidad |
|---|---|---|---|
PIC-P02-R03-N01-P02 (frente) | L-0915 | Disponible | 40 |
RCK-P07-R09-N03-P01 (reserva) | L-0915 | Disponible | 120 |
RCK-P07-R09-N04-P01 (reserva) | L-1002 | Disponible | 60 |
CUA-PISO-01 | L-0830 | Cuarentena | 20 |
Las 240 unidades están, pero solo 220 se pueden vender, y el picking debería salir del frente con el lote más antiguo. Sin el detalle por ubicación, lote y estado, el sistema reserva unidades que no se pueden despachar.
Para que el inventario por ubicación sea confiable, cada ubicación necesita un código y una etiqueta que se escanee. Lo explicamos en codificación de ubicaciones.
2. Kardex
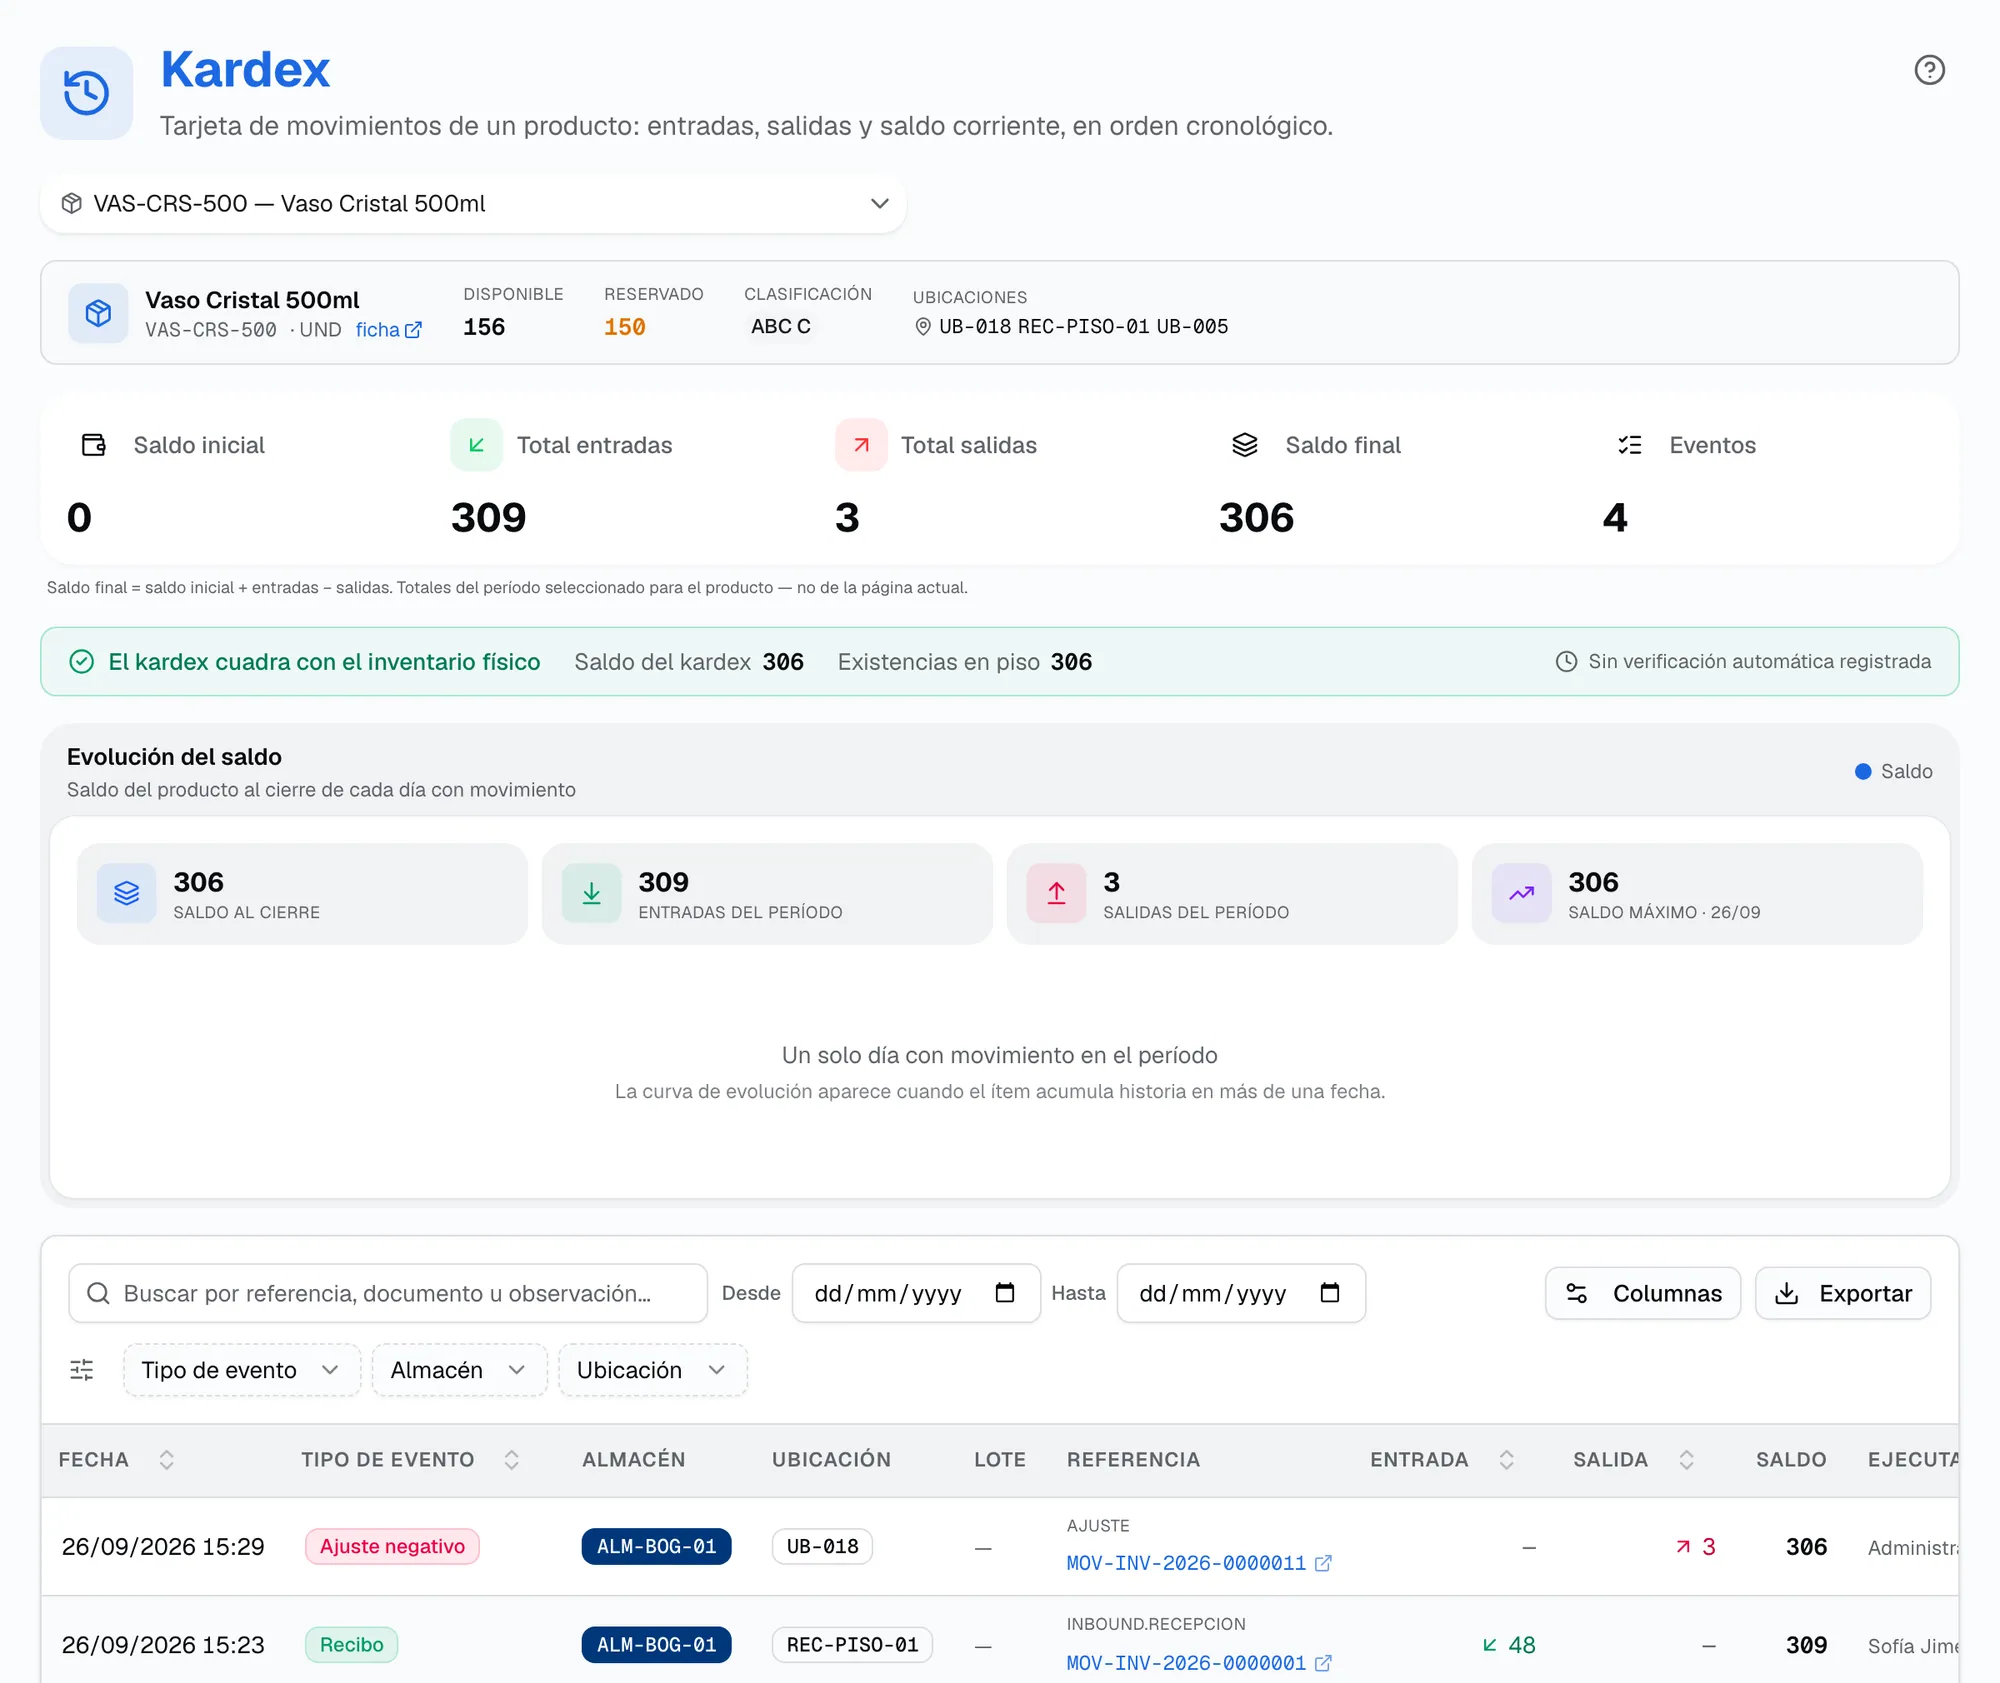
El kardex es la historia de cada producto: cada recibo, putaway, picking, despacho, ajuste o devolución, con su entrada o salida y el saldo corriente. Es lo que responde la pregunta «¿por qué hay esto aquí?».
Un kardex útil para el control cumple tres condiciones:
- Es inmutable. Un error no se borra: se corrige con un movimiento compensatorio que queda a la vista.
- Dice quién y por qué. Cada movimiento tiene su usuario, su documento de origen y, en los ajustes, su motivo.
- Cuadra con el stock. La suma del kardex debe dar el saldo físico registrado; si no, hay un problema de integridad que hay que investigar antes que cualquier diferencia de conteo.
3. Conteos: cíclico y toma física
Ningún registro es perfecto, así que se verifica contando. El conteo cíclico cuenta unas pocas ubicaciones cada día sin detener la operación; la toma física cuenta todo un alcance de una vez, para arrancar un sistema o auditar. Las dos se complementan, y lo explicamos en detalle en conteo cíclico vs toma física.
Tres reglas que hacen confiable cualquier conteo: el operario cuenta a ciegas, sin ver la cantidad del sistema; las diferencias fuera de tolerancia se recuentan, idealmente con otra persona; y el ajuste se aprueba antes de tocar el saldo.
4. Clasificación ABC
No todos los productos merecen la misma atención. La clasificación ABC separa los productos según su movimiento o su valor:
| Clase | Proporción típica de SKU | Proporción típica del movimiento | Frecuencia de conteo de referencia |
|---|---|---|---|
| A | 10–20 % | 70–80 % | Mensual o trimestral |
| B | 20–30 % | 15–20 % | Dos a cuatro veces al año |
| C | 50–70 % | 5–10 % | Una o dos veces al año |
Un ejemplo: en una bodega con 2.000 SKU, unos 300 de clase A concentran la mayor parte de las salidas. Contarlos cada mes son unas 15 ubicaciones por día hábil, una tarea de pocas horas para un contador. Contar los 2.000 cada mes sería inviable.
5. FEFO y control de vencimientos
En productos con fecha de vencimiento, el control no termina en la cantidad: hay que saber qué lote sale primero. FEFO (primero en vencer, primero en salir) reserva el lote que vence antes, independientemente de cuándo entró. Combinado con una vista de vencimientos por franjas (vencido, menos de 7 días, 8 a 30, más de 30), evita que un lote se pierda al fondo del rack. La comparación con FIFO y LIFO está en FEFO, FIFO y LIFO.
6. Stock no disponible: holds y cuarentena
Una parte del inventario existe pero no se debe vender: mercancía en evaluación de calidad, en reclamo con el proveedor, dañada pero recuperable. Ajustarla a la baja sería un error (está físicamente ahí). Lo correcto es bloquearla: con un hold, que la marca como no disponible sin moverla, o con la cuarentena, que además la aparta físicamente.
Por qué aparecen las diferencias
Antes de corregir una diferencia hay que entender de dónde viene. Estas son las causas más comunes, aproximadamente en el orden en que aparecen en las operaciones:
| Causa | Cómo se ve en el conteo | Cómo se previene |
|---|---|---|
| Error de conteo | Diferencia que desaparece al recontar | Conteo a ciegas y recuento por otra persona |
| Putaway en otra ubicación | Falta aquí y sobra en la ubicación vecina | Escanear siempre la ubicación de destino |
| Movimiento hecho y anotado después | Ubicación vacía con saldo en el sistema | Registrar el traslado antes o en el momento de moverlo |
| Unidad de medida mal convertida | Diferencias en múltiplos exactos (12, 24, 100) | Revisar presentaciones y factores de conversión |
| Picking del producto o la ubicación equivocada | Sobra un SKU y falta otro parecido | Escanear ubicación y producto en cada línea |
| Avería o merma no reportada | Faltante sin movimiento que lo explique | Facilitar el reporte de mermas desde el piso |
| Recepción por documento | Faltante desde el primer conteo después del recibo | Recepción a ciegas |
| Pérdida o hurto | Faltantes recurrentes en productos de alto valor | Contar más seguido lo valioso; restringir accesos |
Un detalle útil: cuando la diferencia es un múltiplo exacto de la presentación (faltan 11 unidades de un producto que viene en cajas de 12, o sobran 23 de uno que viene por 24), casi siempre es un error de unidad de medida, no una pérdida.
Cómo investigar una diferencia
- Recontar antes de cualquier otra cosa. La mayoría de las diferencias son errores de conteo.
- Revisar las ubicaciones vecinas, sobre todo la de al lado y la de arriba.
- Leer el kardex del producto hacia atrás desde el último conteo correcto.
- Buscar movimientos pendientes: putaways sin ejecutar, pickings sin confirmar, traslados en borrador.
- Solo entonces ajustar, con motivo, evidencia y la aprobación de otra persona.
Indicadores del control de inventario
| Indicador | Fórmula | Qué revela |
|---|---|---|
| Exactitud de inventario | Líneas contadas sin diferencia ÷ líneas contadas | Si el sistema dice la verdad |
| Exactitud en valor | 1 − (valor absoluto de las diferencias ÷ valor contado) | El impacto económico de los descuadres |
| Cobertura de conteo | Ubicaciones contadas en el ciclo ÷ ubicaciones con stock | Si el plan de conteo alcanza todo el inventario |
| Antigüedad del conteo | Días desde el último conteo de cada ubicación | Qué parte del inventario nadie ha verificado |
| Mermas | Valor o unidades ajustadas a la baja por motivo | Dónde se pierde y por qué |
| Stock no disponible | Unidades en hold, cuarentena o averiado, y su antigüedad | Capital retenido que nadie está resolviendo |
| Short picks | Líneas de picking donde no se encontró la mercancía | El efecto de las diferencias en los pedidos |
Dos advertencias de lectura. La exactitud por líneas y la exactitud en valor cuentan historias distintas: una bodega puede tener 99 % por líneas y un problema serio en valor si las pocas diferencias están en productos caros. Y un periodo sin conteos no tiene 0 % de exactitud: no tiene dato. Profundizamos en estas trampas en KPIs de almacén.
Un plan de control de inventario en cinco pasos
- Arrancar contado. El saldo inicial sale de una toma física, no de una hoja de cálculo.
- Registrar todo movimiento con su escaneo de ubicación y producto.
- Clasificar por ABC y definir la frecuencia de conteo de cada clase.
- Contar todos los días lo que el plan marca como vencido, más las ubicaciones donde el picking no encontró mercancía.
- Revisar la exactitud cada semana por zona y por contador, y aumentar la frecuencia donde baje.
Cómo lo resuelve SMART WMS
En SMART WMS el inventario nunca se corrige editando números: toda corrección pasa por un conteo aplicado o por un ajuste aprobado.
- Stock por ubicación, lote, LPN y estado. La pantalla de stock muestra una fila por producto, ubicación, lote, LPN y estado, con lo físico, lo reservado y lo disponible.
- Kardex inmutable. Cada evento con su entrada o salida, el saldo corriente, la referencia al documento de origen y quién lo ejecutó. Un movimiento revertido no se borra: aparece su asiento compensatorio. Una verificación automática compara cada madrugada el libro contra las existencias y deja alerta si no cuadran.
- Conteos con recuento y aprobación. Cíclicos por planes con clase ABC, toma física por hojas, conteo por producto y conteo de diferencia, que el sistema crea solo cuando un picking no encontró la mercancía. Ver inventario y conteo cíclico.
- Ajustes con segunda firma. Un ajuste lo aprueba una persona distinta de quien lo pidió, con motivo y evidencia, y la merma se puede reportar desde la pistola. Con la integración activa, los ajustes aplicados se asientan en el ERP Siesa.
- Rotación configurable. La política de rotación al reservar puede ser FEFO, FIFO, LIFO o FPFO (lote más antiguo y ubicación más cercana en la ruta), y la pantalla de vencimientos ordena los lotes por fecha en franjas de urgencia.
- Holds y cuarentena. El stock en duda se bloquea por producto, lote, ubicación, LPN o proveedor, sin ajustarlo. Ver calidad y devoluciones.
- Lo que el sistema mide. La exactitud de inventario se ve por mes, zona, contador, plan o almacén, y sin líneas contadas dice «Sin datos», nunca 0 %. El reporte de mermas muestra qué se perdió, por qué motivo y dónde. Ver analítica y KPIs.
Para seguir leyendo
El control de inventario es el resultado de toda la gestión de almacenes: empieza en la recepción de mercancía y se sostiene con conteos cíclicos. Los términos están en el glosario.
Si quieres ver el kardex, los conteos y la exactitud con un almacén de ejemplo, solicita una demostración.