Operación
Productividad en bodega: cómo medir el rendimiento del personal sin engañarse
Medir la productividad del personal de bodega no es contar cajas: es comparar lo que cada persona produce en su tiempo real de trabajo con un estándar justo de su tarea. UPH, LPH, estándares, tiempos e incentivos.
Por Julian Mesa · · 9 min de lectura
La pregunta «¿qué tan productiva es mi gente?» parece sencilla y casi nunca lo es. Contar cajas por persona premia a quien tuvo las tareas fáciles; mirar horas extra castiga a quien trabajó con un montacargas dañado; y comparar al de picking con el de conteo es comparar peras con manzanas. La productividad en bodega bien medida responde otra pregunta: ¿cuánto produjo cada persona en su tiempo real de trabajo, comparado con un estándar justo de su tarea?
Esta guía trata de personas y tiempos: cómo medir la productividad del personal de bodega con UPH y LPH, cómo fijar estándares por tarea, cómo separar el tiempo productivo del improductivo y cómo diseñar incentivos que no se vuelvan en contra. Los indicadores de servicio e inventario (OTIF, fill rate, exactitud) están en KPIs de almacén.
Qué se mide: producción sobre horas
Toda medida de productividad tiene la misma forma: lo producido ÷ las horas que tomó producirlo. Lo que cambia según el proceso es la unidad de producción:
| Proceso | Unidad de producción habitual | Indicador |
|---|---|---|
| Picking de unidades sueltas | Unidades | UPH |
| Picking de muchas líneas pequeñas | Líneas | LPH |
| Picking de cajas completas | Cajas | Cajas por hora |
| Putaway y reabastecimiento | Estibas o tareas | Estibas o tareas por hora |
| Conteo | Líneas contadas (producto por ubicación) | Líneas por hora |
| Packing | Bultos o pedidos | Bultos o pedidos por hora |
| Cargue y descargue | Bultos o estibas | Bultos o estibas por hora |
La UPH y la LPH son las dos más usadas. Un ejemplo con un turno de picking: un auxiliar cierra 420 líneas con 1.900 unidades en 6,5 horas de tareas. Su LPH es 420 ÷ 6,5 = 64,6 y su UPH, 1.900 ÷ 6,5 = 292. Si al día siguiente le tocan pedidos de una unidad por línea, su UPH cae a la mitad aunque trabaje igual de rápido. Por eso hay que elegir la unidad que representa el esfuerzo real del proceso.
Qué horas cuentan
El denominador es donde más se equivoca la medición. Hay al menos tres tipos de horas:
- Horas pagadas: el turno completo.
- Horas presentes: desde que la persona inicia sesión en su equipo hasta que la cierra.
- Horas en tarea: el tiempo entre el inicio y el fin de cada tarea que ejecutó.
Un ejemplo de un turno de 8 horas (480 minutos):
| Uso del tiempo | Minutos |
|---|---|
| Descansos y almuerzo | 60 |
| Reunión de inicio de turno | 15 |
| Esperas (sin tareas asignadas, sin reposición, equipo sin carga) | 40 |
| Actividades indirectas (limpieza, organizar el área) | 25 |
| Tiempo en tareas | 340 |
La utilización de ese turno es 340 ÷ 480 = 71 %. Si la productividad se calcula sobre las 8 horas pagadas, la persona parece lenta; si se calcula sobre los 340 minutos en tarea, se ve su ritmo real, y los 140 minutos restantes dejan de ser culpa de alguien para convertirse en un problema de la operación que se puede atacar.
Tiempo productivo e improductivo
El tiempo improductivo no es tiempo perdido por el operario: casi siempre es tiempo que la operación le hizo perder. Conviene separarlo en categorías:
| Tipo | Ejemplos | De quién depende |
|---|---|---|
| Directo | Picking, putaway, conteo, packing | Del operario y del proceso |
| Indirecto planificado | Capacitación, reunión, limpieza programada | De la planeación del turno |
| Indirecto no planificado | Esperar al montacargas, buscar una etiqueta, equipo dañado | Del proceso y de los recursos |
| Pausas | Descansos y almuerzo | De la jornada pactada |
Registrar el indirecto no planificado es lo que permite mejorar la productividad sin exigirle más a la gente. Un turno con 40 minutos de espera por falta de reposición no se resuelve presionando al auxiliar de picking: se resuelve programando el reabastecimiento antes de la ola.
Estándares por tarea
Un número de productividad solo dice algo cuando se compara con un estándar: cuánto debería tardar una tarea hecha a un ritmo normal, con el método correcto.
Cómo se construye un estándar
Un estándar de picking típico tiene tres componentes:
- Un tiempo fijo por línea: llegar a la ubicación, escanearla, escanear el producto y confirmar.
- Un tiempo variable por unidad: tomar y depositar cada unidad.
- Un factor por condiciones especiales: cámara fría, mercancía voluminosa, niveles altos.
Un ejemplo: con 25 segundos por línea y 3 segundos por unidad, una tarea de 40 líneas y 160 unidades debería tomar 40 × 25 + 160 × 3 = 1.480 segundos, unos 24,7 minutos. Si tomó 28 minutos, el desempeño de esa tarea es 24,7 ÷ 28 = 88 %.
De dónde sale el valor
| Origen | Ventaja | Riesgo |
|---|---|---|
| Estudio de tiempos | El más preciso y defendible | Toma tiempo y se desactualiza si cambia el layout |
| Histórico de la operación | Rápido y basado en datos propios | Consagra las ineficiencias actuales |
| Referencia externa | Útil para arrancar | Puede no corresponder a tu layout ni a tu producto |
Calibrar el estándar
Un estándar no se fija una vez: se calibra. Si casi todo el equipo supera el 130 % del estándar, la meta está baja y no sirve para distinguir a nadie. Si nadie llega al 70 %, la meta está mal fijada o el proceso tiene un problema que ninguna persona puede resolver sola. Revisar los estándares cada trimestre, y siempre que cambie el layout o el método, mantiene la medición justa.
Cómo comparar entre tareas distintas
Cien líneas de picking y cien líneas de conteo no son el mismo esfuerzo. La forma correcta de comparar personas que hacen procesos distintos es el cumplimiento contra el estándar, ponderado por las horas de cada proceso.
Un ejemplo: Ana trabajó 6 horas en picking al 95 % de su estándar y 2 horas en conteo al 110 %. Su cumplimiento del día es (6 × 95 + 2 × 110) ÷ 8 = 98,8 %. Luis trabajó 8 horas en picking al 101 %. Los dos están cerca del estándar, aunque Luis haya movido muchas más unidades.
Por la misma razón, un ranking de personas debería ordenarse por algo comparable (horas trabajadas o cumplimiento), no por unidades: el que más unidades mueve suele ser el que tuvo los pedidos más grandes.
La calidad también cuenta
Una tarea rápida con un error cuesta más que una lenta y exacta: el error se paga con un reenvío, una devolución o un conteo. Por eso la productividad se lee siempre junto a la exactitud:
- Short picks reportados y no reportados.
- Errores detectados en el packing atribuibles al picking.
- Diferencias encontradas en los conteos de ubicaciones recién trabajadas.
Un auxiliar con el 120 % del estándar y tres veces más errores que el promedio no es el mejor del equipo: es el que más trabajo genera para los demás.
Incentivos y gamificación bien diseñados
Los incentivos y la gamificación (puntos, insignias, rankings) mueven el comportamiento, para bien o para mal. Algunos principios:
- Estándares conocidos y justos. Si la gente no entiende cómo se calcula su número, no confía en él.
- Velocidad y exactitud a la vez. Un bono que premia solo volumen invita a saltarse líneas.
- Periodos cortos con reinicio. Un ranking que se reinicia cada mes le da a todos una oportunidad; uno acumulado para siempre deja a los nuevos sin opción.
- No castigar lo que no depende de la persona. Una tarea afectada por un equipo dañado o una interrupción se anula, con su motivo, en lugar de contarla en contra.
- Combinar lo individual con lo del equipo. Un objetivo de turno evita que cada uno compita contra el resto y deje de ayudar.
- Revisar el esquema con recursos humanos antes de atar dinero a los puntos, y comunicarlo por escrito.
Las señales de un incentivo mal diseñado se ven rápido: las tareas grandes quedan sin tomar, suben los short picks o la exactitud cae mientras la productividad sube.
Errores al medir la productividad
| Error | Consecuencia | Cómo evitarlo |
|---|---|---|
| Usar horas pagadas como denominador | Todos parecen lentos; las esperas se esconden | Medir horas en tarea y registrar el indirecto |
| Comparar procesos con la misma unidad | Se premia al de tareas fáciles | Cumplimiento contra el estándar de cada proceso |
| Sesiones o tareas sin cierre | Horas infladas o imposibles de calcular | Cerrar sesión al terminar; revisar las abiertas |
| Mostrar 0 % cuando no hay dato | Se acusa a alguien que no tenía tareas | Mostrar «sin dato» con su razón |
| Estándar desactualizado | Cumplimientos de 140 % que no dicen nada | Calibrar contra lo real cada trimestre |
| Medir sin calidad | Se premia la velocidad con errores | Leer productividad y exactitud juntas |
| Capturar tiempos a mano | Datos tardíos e inexactos | Que los tiempos salgan del escaneo de cada tarea |
De la medición a la planeación
La productividad bien medida también sirve para planear el personal. Si para mañana se esperan 9.000 líneas de picking, el estándar es de 60 líneas por hora y la utilización habitual es del 80 %, se necesitan 9.000 ÷ 60 ÷ 0,8 = 187,5 horas, unas 24 personas en turnos de 8 horas. Sin un estándar confiable, ese cálculo se reemplaza por la intuición y las horas extra.
Cómo lo resuelve SMART WMS
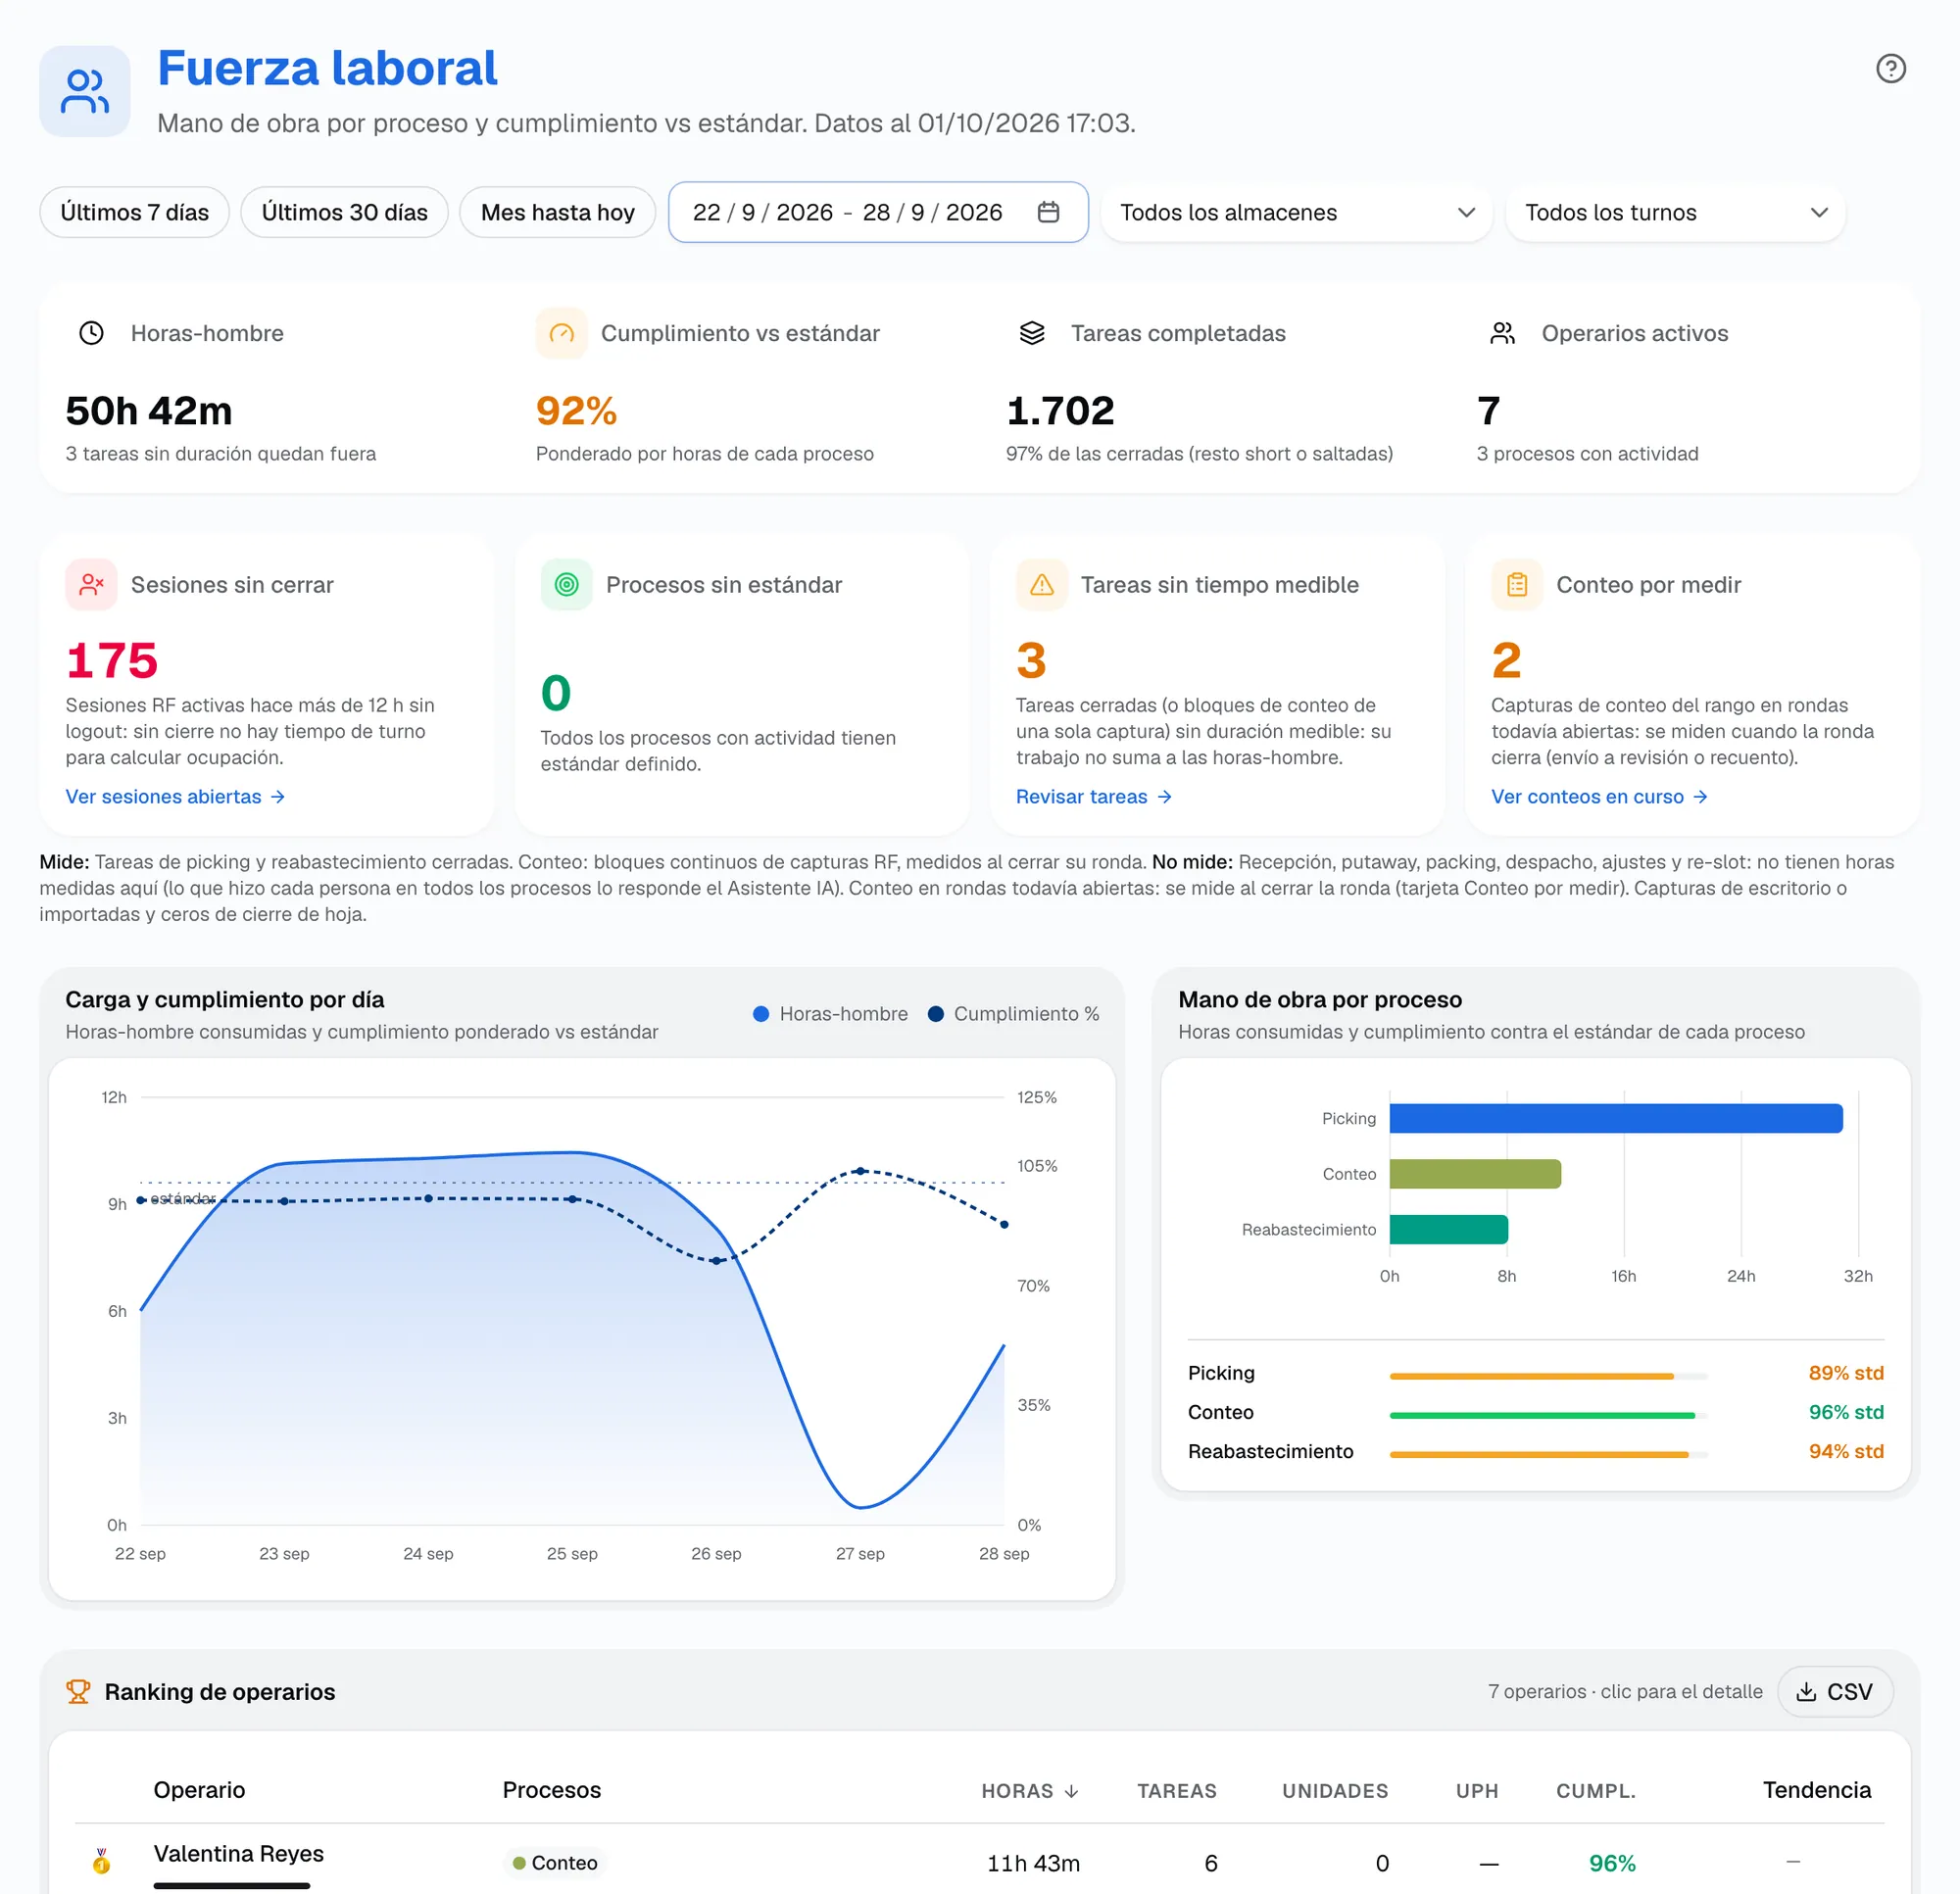
SMART WMS mide la mano de obra con lo que el operario ya hace en la terminal RF: cada tarea que cierra deja su hora de inicio, su hora de fin, sus unidades y quién la hizo. Nadie captura tiempos a mano.
- Tablero de fuerza laboral. Horas-hombre, cumplimiento contra el estándar de cada proceso ponderado por horas, tareas completadas y operarios activos, con filtros por fechas, almacén y turno. Hoy mide el picking, el reabastecimiento y el conteo; en el conteo, el ritmo se mide en líneas contadas y las pausas largas no cuentan como trabajo.
- La salud del dato, a la vista. Tarjetas de sesiones sin cerrar, procesos sin estándar, tareas sin tiempo medible y conteo por medir dicen si los números se pueden creer. Un dato que no se puede medir se muestra como «—», nunca como 0 %.
- Ranking por horas y detalle por persona. El ranking ordena por horas trabajadas y mide el cumplimiento de cada persona contra el estándar de los procesos que tocó. El detalle muestra el desglose por proceso, los cinco días de menor cumplimiento y sus sesiones RF con la ocupación.
- Estándares con calibración. Cada tipo de tarea tiene su meta en líneas o unidades por hora, y el panel de calibración compara cada meta con el rendimiento real de los últimos 30 días: calibrada, meta baja, meta alta o sin medir. Un cumplimiento por encima del 130 % se marca aparte. Un operario no puede editar el estándar con el que se lo mide.
- Mediciones contra estándares de trabajo. Labor mide cada tarea de picking o reabastecimiento y cada bulto de packing contra un estándar por actividad, con factores para condiciones como la cámara fría o la mercancía voluminosa. El supervisor valida cada medición o la anula con motivo, y el tiempo indirecto (capacitación, limpieza, esperas) queda registrado como planificado o no.
- Gamificación configurable. Puntos por tarea, bonus de velocidad cuando el desempeño llega al 100 % y bonus de precisión cuando la tarea no terminó con faltante; insignias de bronce a platino; reinicio mensual, trimestral o anual, y ranking por día, semana o mes. Ver productividad y gamificación.
- Solo mide. Los tableros no asignan tareas, no bloquean a nadie ni cambian turnos, y cada supervisor ve los almacenes de su sede.
Para seguir leyendo
La productividad del picking depende de cómo se arman las olas, que explicamos en picking por olas, y de dónde vive cada producto, en qué es el slotting. Los indicadores de servicio e inventario están en KPIs de almacén, y el layout que define cuánto se camina, en layout de bodega. Los términos están en el glosario.
Si quieres ver el tablero de fuerza laboral y el ranking con datos de ejemplo, solicita una demostración.