Operación
Layout de bodega: cómo diseñar la distribución de una bodega paso a paso
El layout decide cuánto camina cada persona, dónde se cruzan los montacargas y cuánto cabe. Flujos en U, en I y en L, zonas, ancho de pasillo según el equipo y cómo cambiar la distribución sin detener la operación.
Por Julian Mesa · · 9 min de lectura
El layout de bodega es la decisión que más tiempo dura y la que menos se revisa. Define cuántos metros camina un auxiliar por cada línea de picking, dónde se cruzan los montacargas con las personas, cuántas estibas caben y cuánto espera un camión para descargar. Un layout pensado para el volumen de hace cinco años se sigue pagando todos los días.
Esta guía explica cómo pensar la distribución de una bodega: los flujos posibles, las zonas que no pueden faltar, el ancho de pasillo según el equipo, dónde poner cada producto según su rotación y cómo levantar y cambiar el layout que ya tienes. Cómo nombrar cada ubicación una vez definido el layout está en codificación de ubicaciones.
Los datos antes del plano
Un layout se diseña con datos, no con el plano del arquitecto. Antes de dibujar hace falta:
| Dato | Por qué importa |
|---|---|
| Área útil y altura libre bajo vigas, luminarias y rociadores | Define cuántos niveles de rack caben |
| Columnas, puertas, rampas y muelles existentes | Son restricciones fijas; el layout se acomoda a ellas |
| Unidad de carga (estiba, caja, unidad suelta) y sus medidas | Define la profundidad de los racks y el ancho de los pasillos |
| Equipos de manejo (transpaleta, montacargas, retráctil) | Define el ancho mínimo de pasillo |
| Camiones por día en recibo y en despacho, y su hora pico | Define cuántos muelles y cuánto staging |
| Referencias activas y su rotación (líneas por día) | Define cuántos frentes de picking y dónde |
| Inventario promedio y pico en estibas | Define cuántas posiciones de reserva |
Un ejemplo de cálculo de muelles: si en el día pico llegan 24 camiones, cada descarga toma 1,5 horas y la bodega recibe 10 horas al día, se necesitan 24 × 1,5 ÷ 10 = 3,6 muelles. Con cuatro muelles la jornada queda al límite; con cinco hay margen para los atrasos.
Los tres flujos básicos
El flujo describe el recorrido de la mercancía desde que entra hasta que sale. Hay tres formas básicas:
Flujo en U
Recibo y despacho comparten el mismo frente del edificio. La mercancía entra, se guarda al fondo y vuelve al mismo lado para salir.
- Ventajas: comparte muelles, montacargas y personal entre recibo y despacho; lo de alta rotación queda cerca de las dos puertas; deja libres tres costados para crecer.
- Desventajas: si el recibo y el despacho tienen su pico a la misma hora, se congestionan en el mismo frente.
Flujo en I (pasante)
Recibo en un extremo y despacho en el opuesto. La mercancía atraviesa la bodega en línea recta.
- Ventajas: separa por completo la entrada de la salida; ideal para alto volumen simultáneo y para cross docking.
- Desventajas: todo producto recorre el largo completo del edificio, aunque sea de alta rotación; exige muelles en dos fachadas.
Flujo en L
Recibo y despacho en dos costados contiguos.
- Ventajas: separa entrada y salida sin obligar a recorrer todo el edificio; útil cuando el lote tiene accesos por dos calles.
- Desventajas: una esquina de la bodega queda lejos de las dos puertas y tiende a convertirse en depósito de lo que no rota.
| Flujo | Recibo y despacho | Mejor para | Cuidado con |
|---|---|---|---|
| U | Mismo frente | La mayoría de bodegas de distribución | Picos simultáneos de entrada y salida |
| I | Frentes opuestos | Alto volumen simultáneo, cross docking | Recorridos largos para todo |
| L | Frentes contiguos | Lotes con dos accesos | Esquinas muertas |
Las zonas que toda bodega necesita
Cada zona tiene una función y un tamaño que se calcula, no que sobra:
| Zona | Qué pasa ahí | Cómo dimensionarla |
|---|---|---|
| Recibo y staging de entrada | Descarga, conteo, inspección y espera del putaway | La carga de los camiones que se descargan a la vez, más circulación |
| Almacenamiento o reserva | Estibas completas, normalmente en niveles altos | Inventario pico en estibas, con un margen de ocupación |
| Picking | Frentes de picking de fácil acceso | Una posición por referencia activa, más las de alta rotación duplicadas |
| Packing | Mesas de empaque, básculas, impresoras | Pedidos por hora en el pico ÷ pedidos por hora de una mesa |
| Staging de salida y despacho | Bultos esperando el camión, por ruta | La carga de los vehículos que salen en la misma ventana |
| Cuarentena | Mercancía retenida por calidad | Separada físicamente, con acceso controlado |
| Devoluciones | Lo que vuelve del cliente, antes de clasificarlo | Según el volumen de devoluciones; nunca mezclada con el recibo |
| Averías | Lo que no se puede vender | Pequeña, pero propia |
Un ejemplo de staging: si en la ventana de salida de la mañana cargan tres camiones de 12 estibas cada uno, el staging debe alojar 36 estibas en el piso. A 1,2 m² por estiba son unos 43 m², y con los pasillos para moverlas, del orden del doble.
Las zonas de retención (cuarentena, devoluciones, averías) son las que más se olvidan en el diseño: cuando faltan, la mercancía dudosa termina en el almacenamiento y, tarde o temprano, sale en un pedido.
El ancho de pasillos según el equipo
El ancho del pasillo lo decide el equipo más grande que debe girar en él con una estiba. Valores de referencia:
| Equipo | Ancho de pasillo de trabajo de referencia | Notas |
|---|---|---|
| Picking a pie con carro | 1,0 a 1,5 m | Solo cajas o unidades sueltas |
| Transpaleta manual o eléctrica | 1,8 a 2,5 m | Estibas a nivel de piso |
| Montacargas retráctil | 2,7 a 3,2 m | Alcanza niveles altos en pasillo estrecho |
| Montacargas contrabalanceado | 3,5 a 4,0 m | El más versátil, el que más espacio pide |
| Equipos de pasillo muy estrecho | 1,6 a 1,9 m | Requieren guiado en el piso y piso nivelado |
Los rangos cambian con la estiba, la carga y el modelo. El dato que manda es el pasillo de trabajo que declara el fabricante para tu unidad de carga. Y hay que sumar los pasillos transversales, que permiten cambiar de pasillo sin recorrerlo entero, y las vías peatonales señalizadas.
El ancho de pasillo es un intercambio: un pasillo más estrecho da más posiciones por metro cuadrado, pero exige un equipo más especializado y vuelve más lento el cruce de dos máquinas.
Dónde va cada producto: ubicación por rotación
El layout define los lugares; la rotación decide quién vive en cada uno. La regla general es simple: lo que más se mueve, más cerca y a mejor altura.
- Clasifica por rotación. Con una clasificación ABC por líneas de picking, es común que un 15 a 20 % de las referencias concentre la mayor parte de las visitas.
- Lo A, en la zona dorada. Los niveles entre la cintura y el hombro, en los pasillos más cercanos al packing o al despacho, son la zona dorada. Ahí van los productos A.
- Lo pesado, abajo. Un producto pesado en un nivel alto es lento de pickear y un riesgo para la persona.
- Lo que se pide junto, cerca. Si dos referencias aparecen en el mismo pedido casi siempre, ubicarlas en el mismo pasillo acorta cada recorrido.
- Reserva arriba, picking abajo. Las estibas completas en los niveles altos alimentan los frentes de abajo con reabastecimiento.
Un ejemplo: en una bodega con 1.200 referencias, si 200 de clase A generan 7 de cada 10 visitas de picking, tenerlas en los dos pasillos más cercanos al packing acorta la mayoría de los recorridos del día, mientras que repartidas al azar obligan a recorrer la bodega entera. Cuánto se gana en tu caso depende de tu layout; lo importante es medir la distancia o el tiempo por línea antes y después. Cuándo conviene mover productos ya ubicados está en qué es el slotting.
Cómo levantar el layout actual
Antes de cambiar el layout hay que conocer el que existe. El plano original casi nunca coincide con lo instalado.
- Mide el espacio real. Largo, ancho, columnas, puertas, muelles y altura libre en varios puntos. Un medidor láser y un día de trabajo bastan para la mayoría de las bodegas.
- Inventaria los racks. Por pasillo: cuántos módulos, de qué lado, cuántos niveles, qué capacidad de carga dice su placa y cuántas posiciones por nivel.
- Marca las zonas reales, no las del plano: dónde se recibe de verdad, dónde se acumulan las devoluciones, dónde queda lo averiado.
- Sigue los recorridos. Acompaña a un auxiliar de picking durante una hora y dibuja su recorrido sobre el plano. El dibujo, enredado como un plato de espaguetis, muestra los cruces y las vueltas inútiles mejor que cualquier indicador.
- Mide la ocupación por zona. Una reserva al 95 % y un picking al 50 % dicen que el espacio está mal repartido, no que falta bodega.
- Anota los cuellos de botella. Dónde esperan las personas, dónde se cruzan las máquinas, dónde queda mercancía en el piso.
Cómo cambiar el layout sin detener la operación
- Diseña dos o tres alternativas y compáralas con los mismos números: posiciones totales, posiciones de picking por referencia activa, distancia estimada por línea, muelles y metros de staging.
- Valida con quien opera. El jefe de bodega y los operadores de montacargas ven problemas que el plano no muestra.
- Revisa lo estructural. La capacidad de carga y el anclaje de los racks los confirma su proveedor; las salidas y la señalización, el responsable de seguridad.
- Carga primero el sistema. Las ubicaciones nuevas, con su código y su rótulo, existen en el sistema antes de mover la primera estiba.
- Muévete por fases, zona por zona, en horarios de baja actividad, empezando por un pasillo piloto.
- Cuenta cada zona movida antes de volver a operarla. Un traslado masivo sin conteo es la forma más rápida de perder la exactitud del inventario.
Errores comunes
| Error | Consecuencia |
|---|---|
| Diseñar con el plano y no con medidas reales | Racks que no caben, pasillos más estrechos que el equipo |
| No dejar staging de salida | Los bultos esperan en los pasillos y bloquean el picking |
| Sin zonas de cuarentena ni devoluciones | La mercancía dudosa se mezcla con la buena |
| Alta rotación al fondo de la bodega | Cada pedido recorre el edificio entero |
| Cambiar el layout sin actualizar el sistema | El inventario por ubicación deja de servir |
Cómo lo resuelve SMART WMS
En SMART WMS el layout no es un dibujo aparte: es la topología que usan el recibo, el putaway, el picking y los conteos.
- Jerarquía real. Almacén, zona, pasillo, rack y ubicación, con el lado y los niveles de cada rack. Las ubicaciones de piso, buffer o muelle viven directamente en su zona.
- El tipo de zona decide qué pasa en ella. El putaway dirigido solo propone zonas de almacenamiento, y las de retención (devoluciones, cuarentena, averías) nunca son destino sugerido. El staging tiene dirección: lo recibido y lo que va a salir no se mezclan, y si falta el staging de salida, el picking no se confirma y el sistema pide configurarlo en lugar de improvisar.
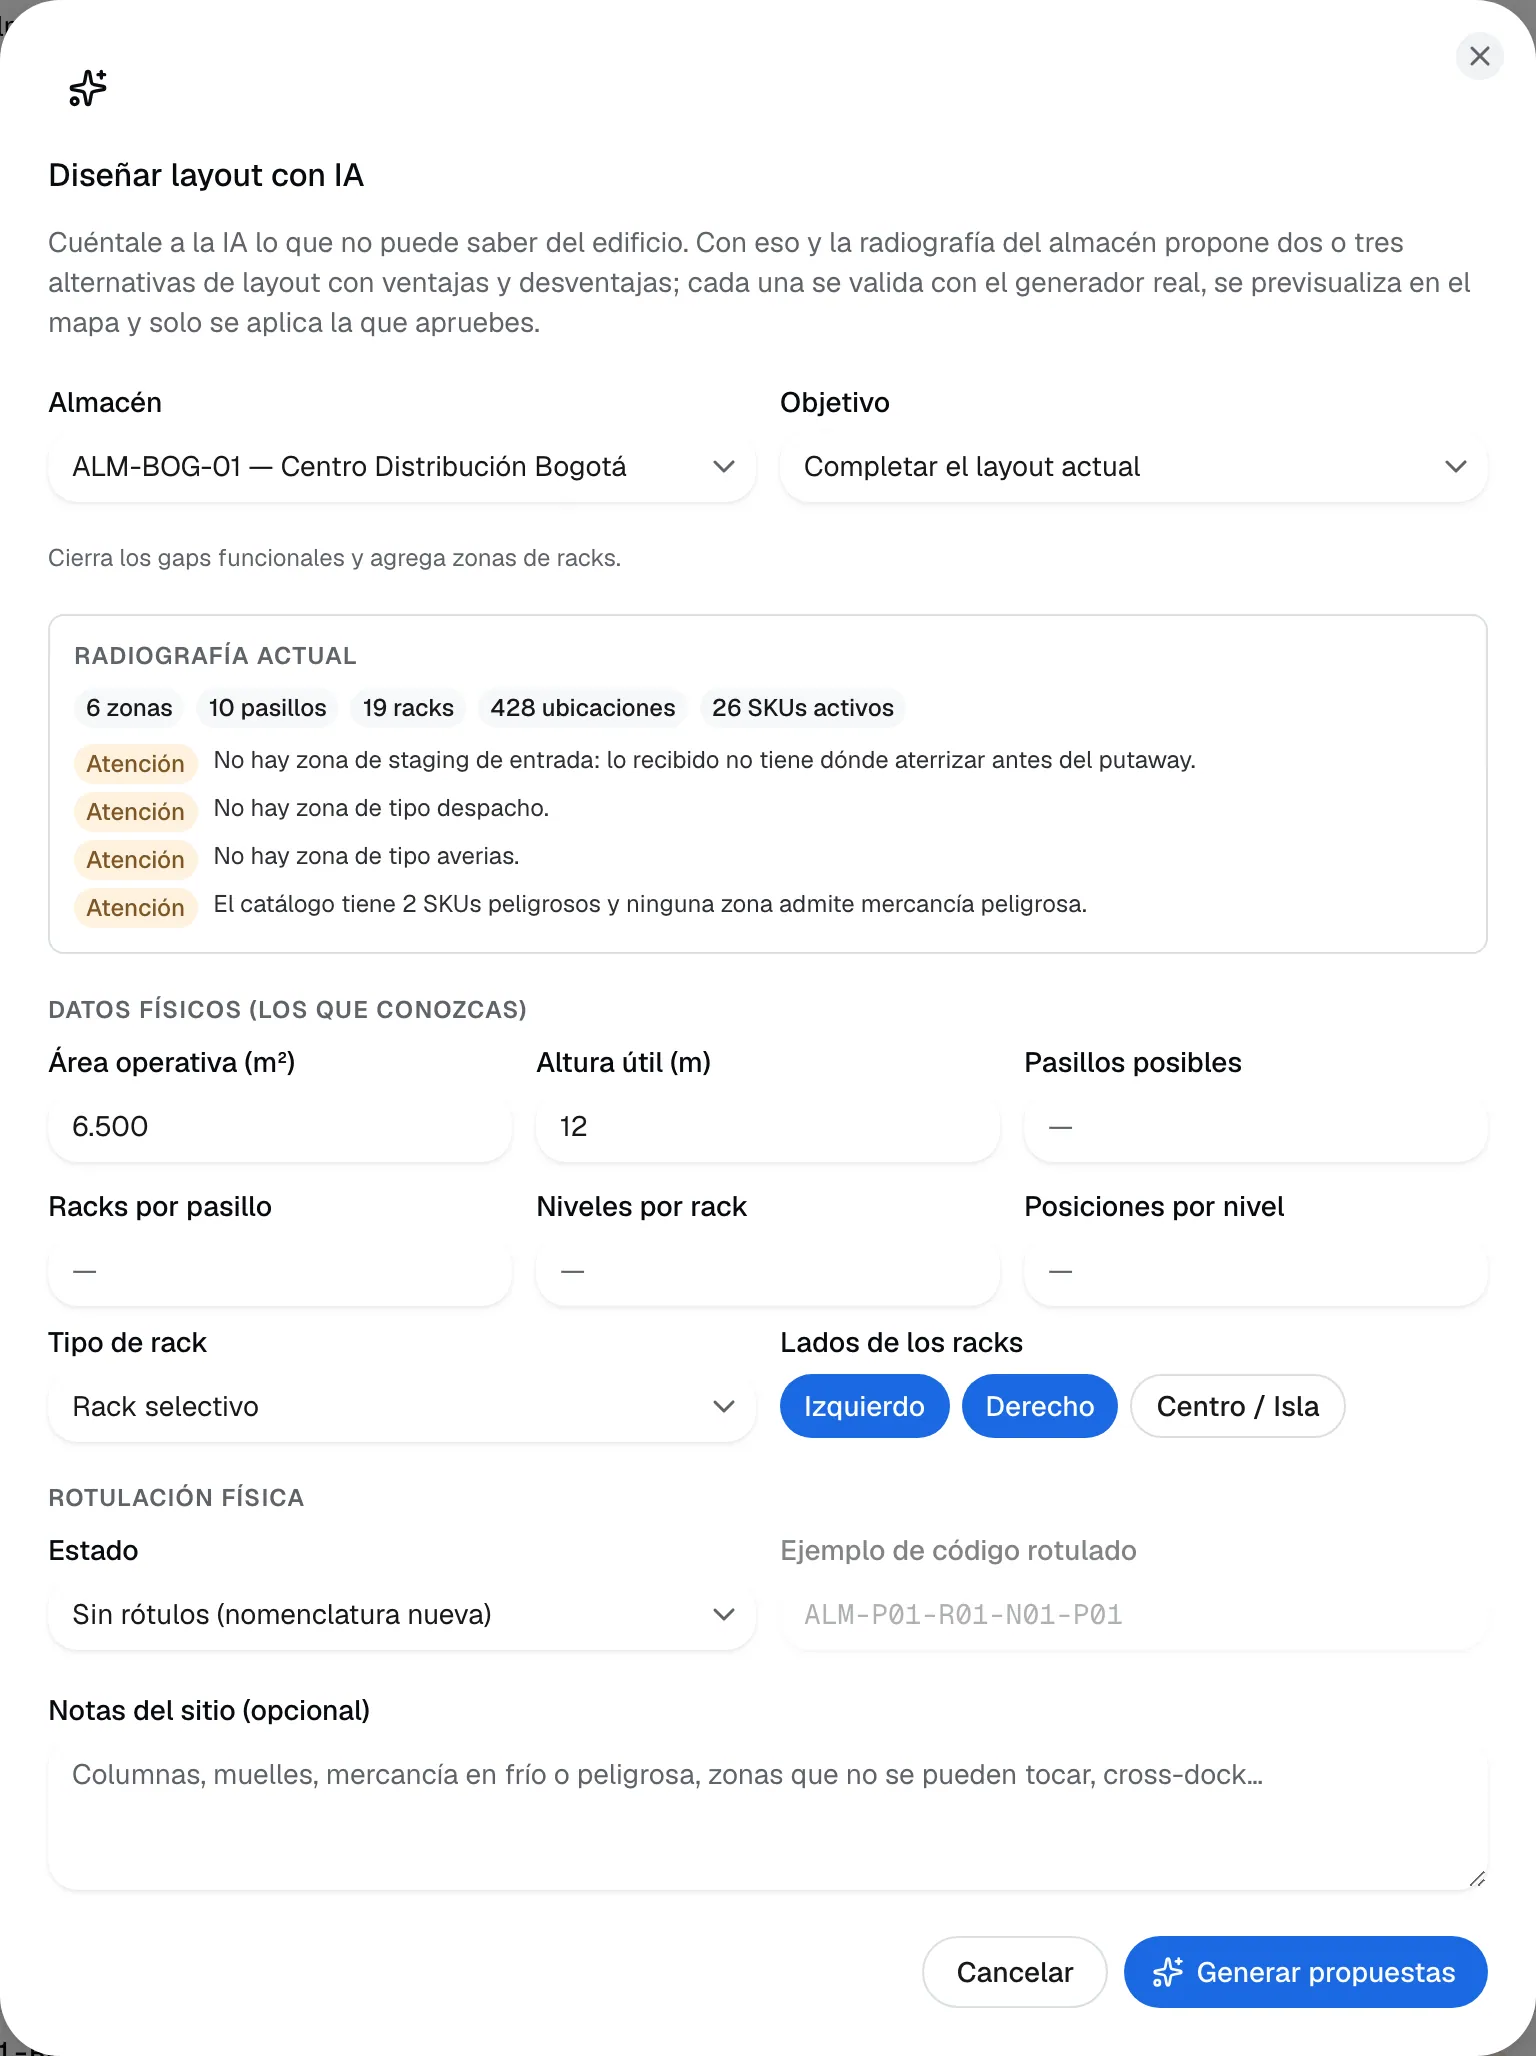
- Diseñar layout con IA. A partir de un brief con las medidas, los pasillos, los racks y la rotulación, el asistente propone dos o tres alternativas (densidad, velocidad de picking, equilibrada o funcional mínima). El sistema agrega las zonas funcionales que falten, valida cada propuesta con su generador real y muestra sus métricas; se previsualiza en el mapa 2D o 3D, y solo se crea algo cuando una persona confirma. Nunca borra ni reorganiza lo existente. Ver diseño de layout con IA.
- El layout dibujado y medido. El mapa recorre el almacén en 2D y 3D con la ocupación de cada bloque, y el tablero de capacidad y ocupación marca las zonas que superan el umbral crítico. Ver mapa 3D del almacén.
- Recorridos estimados. El modelo de recorrido de cada almacén estima el costo de un pick en cada ubicación a partir de su pasillo, su posición y su nivel, y el análisis de slotting solo propone reubicaciones que recuperan su costo, incluida la zona dorada para los productos de alta rotación. Ver slotting.
Para seguir leyendo
El layout es la base de la gestión de almacenes. Una vez definido, cada ubicación necesita su código, que explicamos en codificación de ubicaciones, y cada producto su lugar, en qué es el slotting. Los términos están en el glosario.
Si quieres ver cómo se diseña y se carga un layout completo sobre un almacén de ejemplo, solicita una demostración.